 Szukaj


Aktualności
Dom / Aktualności / Wiadomości branżowe / Klej ekologiczny: praktyczny przewodnik po ekologicznych klejach do klejenia przemysłowego

Jeśli pracujesz w branży mebli, drzwi drewnianych, paneli lub przy produkcji wnętrz samochodowych, sformułowanie „klej ekologiczny” prawdopodobnie pojawiło się na Twoim biurku w tym roku nie raz – w karcie specyfikacji klienta, w dokumencie przetargowym lub w wewnętrznej dyskusji po kolejnej rundzie skarg dotyczących oparów rozpuszczalników na linii.
Dobra wiadomość jest taka, że ekologiczne kleje nie są już kompromisem. W wielu zadaniach związanych z klejeniem dorównują produktom na bazie rozpuszczalników, które zastępują, wytwarzając przy tym znacznie mniej nieprzyjemnych zapachów, znacznie mniej lotnych związków organicznych (LZO) i znacznie wygodniejsze miejsce pracy. Mniej wygodną wiadomością jest to, że „przyjazny dla środowiska” to szerokie określenie. Dwa kleje mogą go przenosić, a mimo to zachowują się zupełnie inaczej pod prasą.
Ten przewodnik opisuje co ekologiczny klej właściwie jest, trzy rodziny, które najprawdopodobniej spotkasz w produkcji przemysłowej, jak dopasować je do podłoża i procesu oraz gdzie kryją się praktyczne pułapki.
Klej ekologiczny to taki, który ma na celu zmniejszenie jego wpływu na środowisko i zdrowie w całym okresie jego użytkowania – surowców, stosowania, utwardzania, odpadów i utylizacji – bez utraty właściwości wiązania. Producenci sygnalizują to na kilka rozpoznawalnych sposobów:
Jedno wyjaśnienie warto zrobić już na wstępie, ponieważ pojawia się ono w niemal każdej rozmowie technicznej: ekologiczny nie oznacza „lekkiego obciążenia”. Wodny klej do PCV do formowania próżniowego musi jeszcze przetrwać prasę membranową, podgrzaną folię i lata użytkowania w szafkach kuchennych. Utwardzający się pod wpływem wilgoci klej topliwy do obrzeży PUR musi nadal wytrzymać wilgoć, ciepło i codzienne uderzenia. Chemia jest inna; standard wydajności nie jest.
Jeśli interesuje Cię strona sformułowania, napisaliśmy wyjaśnienie w prostym języku jak powstaje ekologiczny klej , od doboru surowców po sposób tworzenia wodnej dyspersji polimerowej.
Kleje na bazie wody (wodorozcieńczalne) wykorzystują cząstki polimeru rozproszone w wodzie, a nie rozpuszczone w rozpuszczalniku. Nakłada się je na zimno i wiąże po odparciu wody, zazwyczaj poprzez kombinację czasu otwarcia, czasu prasowania, ciepła i ruchu powietrza. W obróbce drewna dominują: formowanie próżniowe PCV, laminowanie płaskie na MDF, oklejanie profili i laminowanie płyt gipsowo-kartonowych.
Materiały topliwe PUR (reaktywne poliuretany) składają się w 100% z substancji stałych. Nakłada się je w stanie stopionym, a następnie sieciuje za pomocą wilgoci otoczenia, tworząc wiązanie termoutwardzalne, które nie ulegnie ponownemu stopieniu. Dlatego są popularnym wyborem do oklejania krawędzi, laminowania na płasko i pakowania, gdzie liczy się odporność na ciepło i wilgoć. Wadą jest to, że ostateczne utwardzenie wymaga czasu i niewielkiej ilości wilgoci.
Materiały topliwe EVA (etylen-octan winylu) są termoplastyczne: stałe w temperaturze pokojowej, topią się po nałożeniu i można je ponownie zmiękczyć pod wpływem ciepła. Wiążą się w ciągu kilku sekund, nie wymagają tunelu suszącego i pozostają głównym narzędziem do oklejania krawędzi, oklejania fornirów i CPL oraz ogólnego montażu mebli. Nie są właściwym rozwiązaniem w przypadku stałego obciążenia cieplnego lub konstrukcyjnego, ale na linii dużych prędkości są nie do pokonania.
| Rodzina | Jak to łączy | Typowe prace | Główne mocne strony | Co obejrzeć |
|---|---|---|---|---|
| Na bazie wody | Woda odparowuje, a następnie pod wpływem ciepła i ciśnienia tworzy się wiązanie | Formowanie próżniowe PCV, laminowanie MDF, oklejanie profili, płyta gipsowo-kartonowa | Bardzo niski poziom LZO i zapachu; dobra odporność na ciepło po całkowitym wyschnięciu; niepalny | Wymaga suszenia i wydajności prasy; niektóre podłoża są wrażliwe na wodę |
| Topliwy PUR | Nakładanie stopione, następnie sieciowanie za pomocą wilgoci otoczenia | Oklejanie krawędzi, laminowanie na płasko, oklejanie, montaż paneli i drzwi | Mocne i trwałe; jest odporny na ciepło, wilgoć i starzenie; cienkie linie kleju | Potrzebuje wilgoci i czasu do pełnego utwardzenia; bardziej rygorystyczna dbałość o sprzęt |
| Topliwy materiał EVA | Zastyga fizycznie w miarę ochładzania; może się ponownie stopić | Oklejanie krawędzi, oklejanie fornirem i CPL, montaż mebli | Ustawia się w sekundach; prosty, niskoenergetyczny sprzęt; łatwy w prowadzeniu | Niższa odporność na ciepło; nie do mokrych lub ciężkich prac konstrukcyjnych |
Formowanie próżniowe i prasowanie membranowe to klasyczne zastosowania na bazie wody. Folia jest podgrzewana, naciągana na ukształtowane drzwi i przytrzymywana do czasu, aż klej osiągnie swoje wiązanie. Ponieważ klej znajduje się pod dekoracyjną folią, która może być błyszcząca, matowa lub miękka w dotyku, wszelkie cząsteczki, pęcherzyki lub ślady penetracji są natychmiast widoczne. Dlatego też receptury dopasowywane są do konkretnych powierzchni, a nie sprzedawane jako jeden uniwersalny produkt.
 LM501W Wodny klej do termoformowania PCV do szafek Na bazie wody adhesive for bonding PVC film to MDF in non-painted cabinets, cabinet doors and computer desks, with anti-penetration and edge-sealing properties. Zobacz produkt →
Laminowanie płaskie płyt MDF, płyt warstwowych i płyt gipsowych wymaga od kleju różnych wymagań: równomiernego rozprowadzania, braku telegrafowania przez cienkie folie dekoracyjne i wystarczającej odporności na ciepło, aby przetrwać dalszą obróbkę. Systemy wodne dobrze radzą sobie z okładzinami PVC, PET i papierowymi, pod warunkiem, że parametry prasy są ustawione dla folii, a nie tylko dla kleju.
Okleinowanie krawędzi reaktywnym klejem termotopliwym PUR tworzy spoinę, która nie będzie pełzać w ciepłym pomieszczeniu ani nie będzie się otwierać w wilgotnej łazience. Z kolei owijanie często lepiej sprawdza się przy użyciu szybkiego kleju termotopliwego EVA, który twardnieje, zanim profil dotrze do następnej stacji. Drzwi drewniane plasują się gdzieś pomiędzy nimi: fornir i powłoka CPL zapewniają szybką przyczepność, podczas gdy laminowanie i montaż nagradzają wolniejsze i mocniejsze wiązanie.
 LM6019 Reaktywny klej topliwy do obrzeży PUR Utwardzający się pod wpływem wilgoci klej topliwy PUR do obrzeży PCV, laminowania i owijania drewna, o wysokiej odporności na ciepło i wodę oraz doskonałej wytrzymałości początkowej. Zobacz produkt →
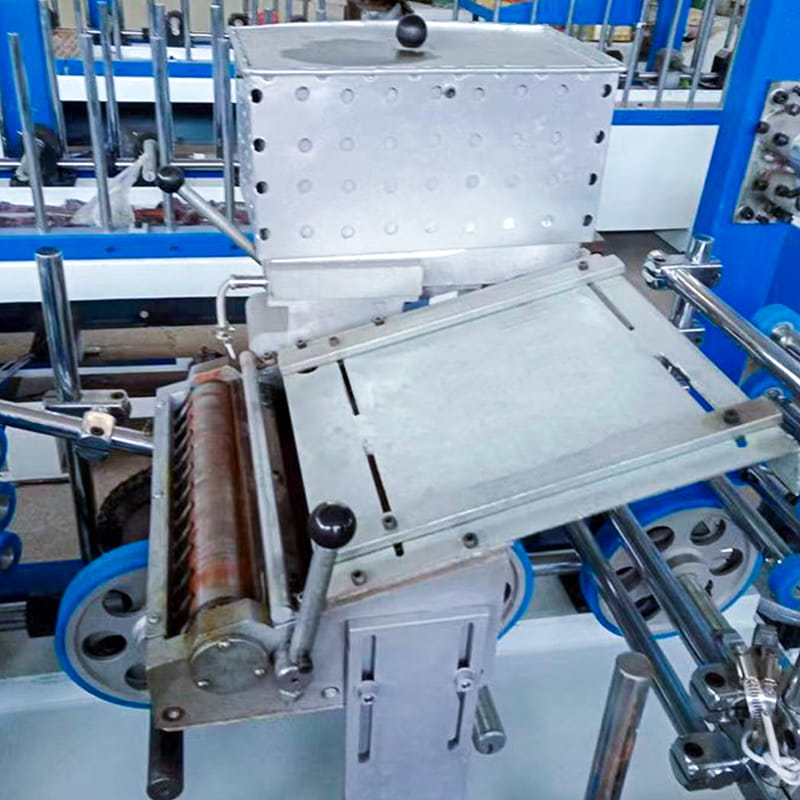 LM8705 Klej termotopliwy EVA do oklejania forniru i CPL Klej termotopliwy do owijania EVA do laminowania forniru, CPL i papieru na płytach MDF, płytach wiórowych i litym drewnie, odpowiedni do maszyn owijających o dużej sile klejenia. Zobacz produkt →
Wymiana waluty to nie tylko zamiana chemii; zmienia to również to, co dzieje się wokół prasy. Poniższa tabela podsumowuje różnice, które nasi klienci zauważają najbardziej w pierwszych tygodniach po zmianie.
| Aspekt | Klej na bazie rozpuszczalnika | Ekologiczna alternatywa |
|---|---|---|
| LZO i zapach | Zauważalne uwalnianie rozpuszczalnika; Zwykle wymagana jest ekstrakcja i środki ochrony indywidualnej | Minimalne uwalnianie rozpuszczalnika lub jego brak; znacznie mniejsze zapotrzebowanie na wentylację |
| Utwardzanie | Rozpuszczalnik musi zostać odparowany i bezpiecznie wyczerpany | Woda odparowuje pod kontrolowanym ciepłem lub klej topliwy wiąże się i utwardza bez rozpuszczalnika |
| Magazynowanie i ryzyko pożaru | Rozpuszczalniki łatwopalne wymagają specjalnych zasad przechowywania i transportu | Na bazie wody products and hot melts are generally non-flammable or far less flammable |
| Trwałość wiązania | Dobrze sprawdzony, ale wrażliwy na zatrzymywanie rozpuszczalnika w przypadku niedostatecznego wysuszenia | Porównywalne lub lepsze, jeśli przestrzegane jest okno procesu |
| Zmiany linii | Zwykle żaden | Nowe ustawienia suszenia lub prasy, poprawiona ilość kleju, czasami regulacja sprzętu |
| Kierunek regulacyjny | Coraz bardziej ograniczone na wielu rynkach | Dostosowane do zaostrzających się wymagań dotyczących LZO i jakości powietrza w pomieszczeniach |
Dobry wybór sprowadza się do dopasowania czterech rzeczy: dwóch łączonych powierzchni, maszyny, która je łączy, warunków, w jakich będzie żyła gotowa część oraz zasad, jakie musi spełniać. Prosta sekwencja sprawdza się w prawie każdym projekcie:
Pomaga także zrozumieć, czym ekologiczne formuły rzeczywiście różnią się od starszych produktów, które zastępują, co przedstawiliśmy w tym porównaniu ekologiczny klej i zwykły klej .
Trzy siły naciskają na zmianę jednocześnie. Przepisy dotyczące emisji rozpuszczalników i jakości powietrza w pomieszczeniach są coraz bardziej rygorystyczne, a kupujący coraz częściej proszą o dokumentację przed złożeniem zamówienia. Sami pracownicy są mniej skłonni do spędzania zmian przy otwartym zbiorniku z klejem w słabo wentylowanej hali. A klienci końcowi nauczyli się pytać, co znajduje się w środku kupowanych mebli, drzwi czy tapicerki samochodu.
Nic z tego nie oznacza, że każdą pracę należy zmienić z dnia na dzień. Oznacza to, że rozmowa dotyczy teraz tego, która linia ma zostać przekonwertowana jako pierwsza i jak ją przekonwertować bez utraty danych wyjściowych.
Produkujemy kleje od 1997 roku w zakładzie położonym nad brzegiem rzeki Fuchun w Tonglu w Hangzhou. W tym czasie asortyment produktów rozszerzył się z ogólnych klejów do obróbki drewna na wodne systemy do formowania próżniowego i laminowania PVC, kleje termotopliwe PUR i EVA oraz kleje do części wewnętrznych samochodów i innych zastosowań przemysłowych. Prowadzimy własne laboratorium i zespół programistów, co oznacza, że pytanie łączące zwykle kończy się dyskusją na temat formuły, a nie stroną katalogu.
Ma to największe znaczenie na początku projektu, gdy podłoże jest nowe, folia jest nieznana lub prasa zachowuje się inaczej niż poprzednio. Ma to znaczenie także po próbie, gdy trzeba odtworzyć parametry na drugiej linii w drugiej fabryce.
Jeśli oceniasz ekologiczny klej do szafek, drzwi, paneli, opakowań lub zastosowań we wnętrzu samochodu, prześlij nam szczegółowe informacje na temat pary substratów, sprzętu i warunków świadczenia usług. W większości przypadków możemy zasugerować formułę wyjściową i próbkę do wypróbowania, a także szczerze powiemy, czy w danym przypadku lepiej sprawdzi się inna chemia. Taka rozmowa nic Cię nie kosztuje, a zazwyczaj pozwala zaoszczędzić wiele prób i błędów.


Prawa autorskie © Hangzhou Yihe New Materials Co., Ltd. Prawa zastrzeżone.
Ekologiczne dostawcy kleju


